Kontrollü proses ve depolama ile stabil üretim hedefleyen PVC uygulamaları için güvenilir baz reçine sınıfı.
Ürün Ailesi Girişi
Kontrollü proses ve depolama ile stabil PVC üretimi için güvenilir süspansiyon reçine ailesi.
PVC, profil, boru ve kompaund gibi geniş uygulama alanlarında güvenilir sonuç verebilir; ancak bu başarı yalnızca proses disiplini, depolama koşulları ve formülasyon kontrolü birlikte yönetildiğinde korunur. Bu vitrin, stabil proses davranışını ve problem köklerini aynı karar akışı içinde sunar.
PVC Ailesi
K-değeri ~67 sınıfı
Profil, boru, kompaund
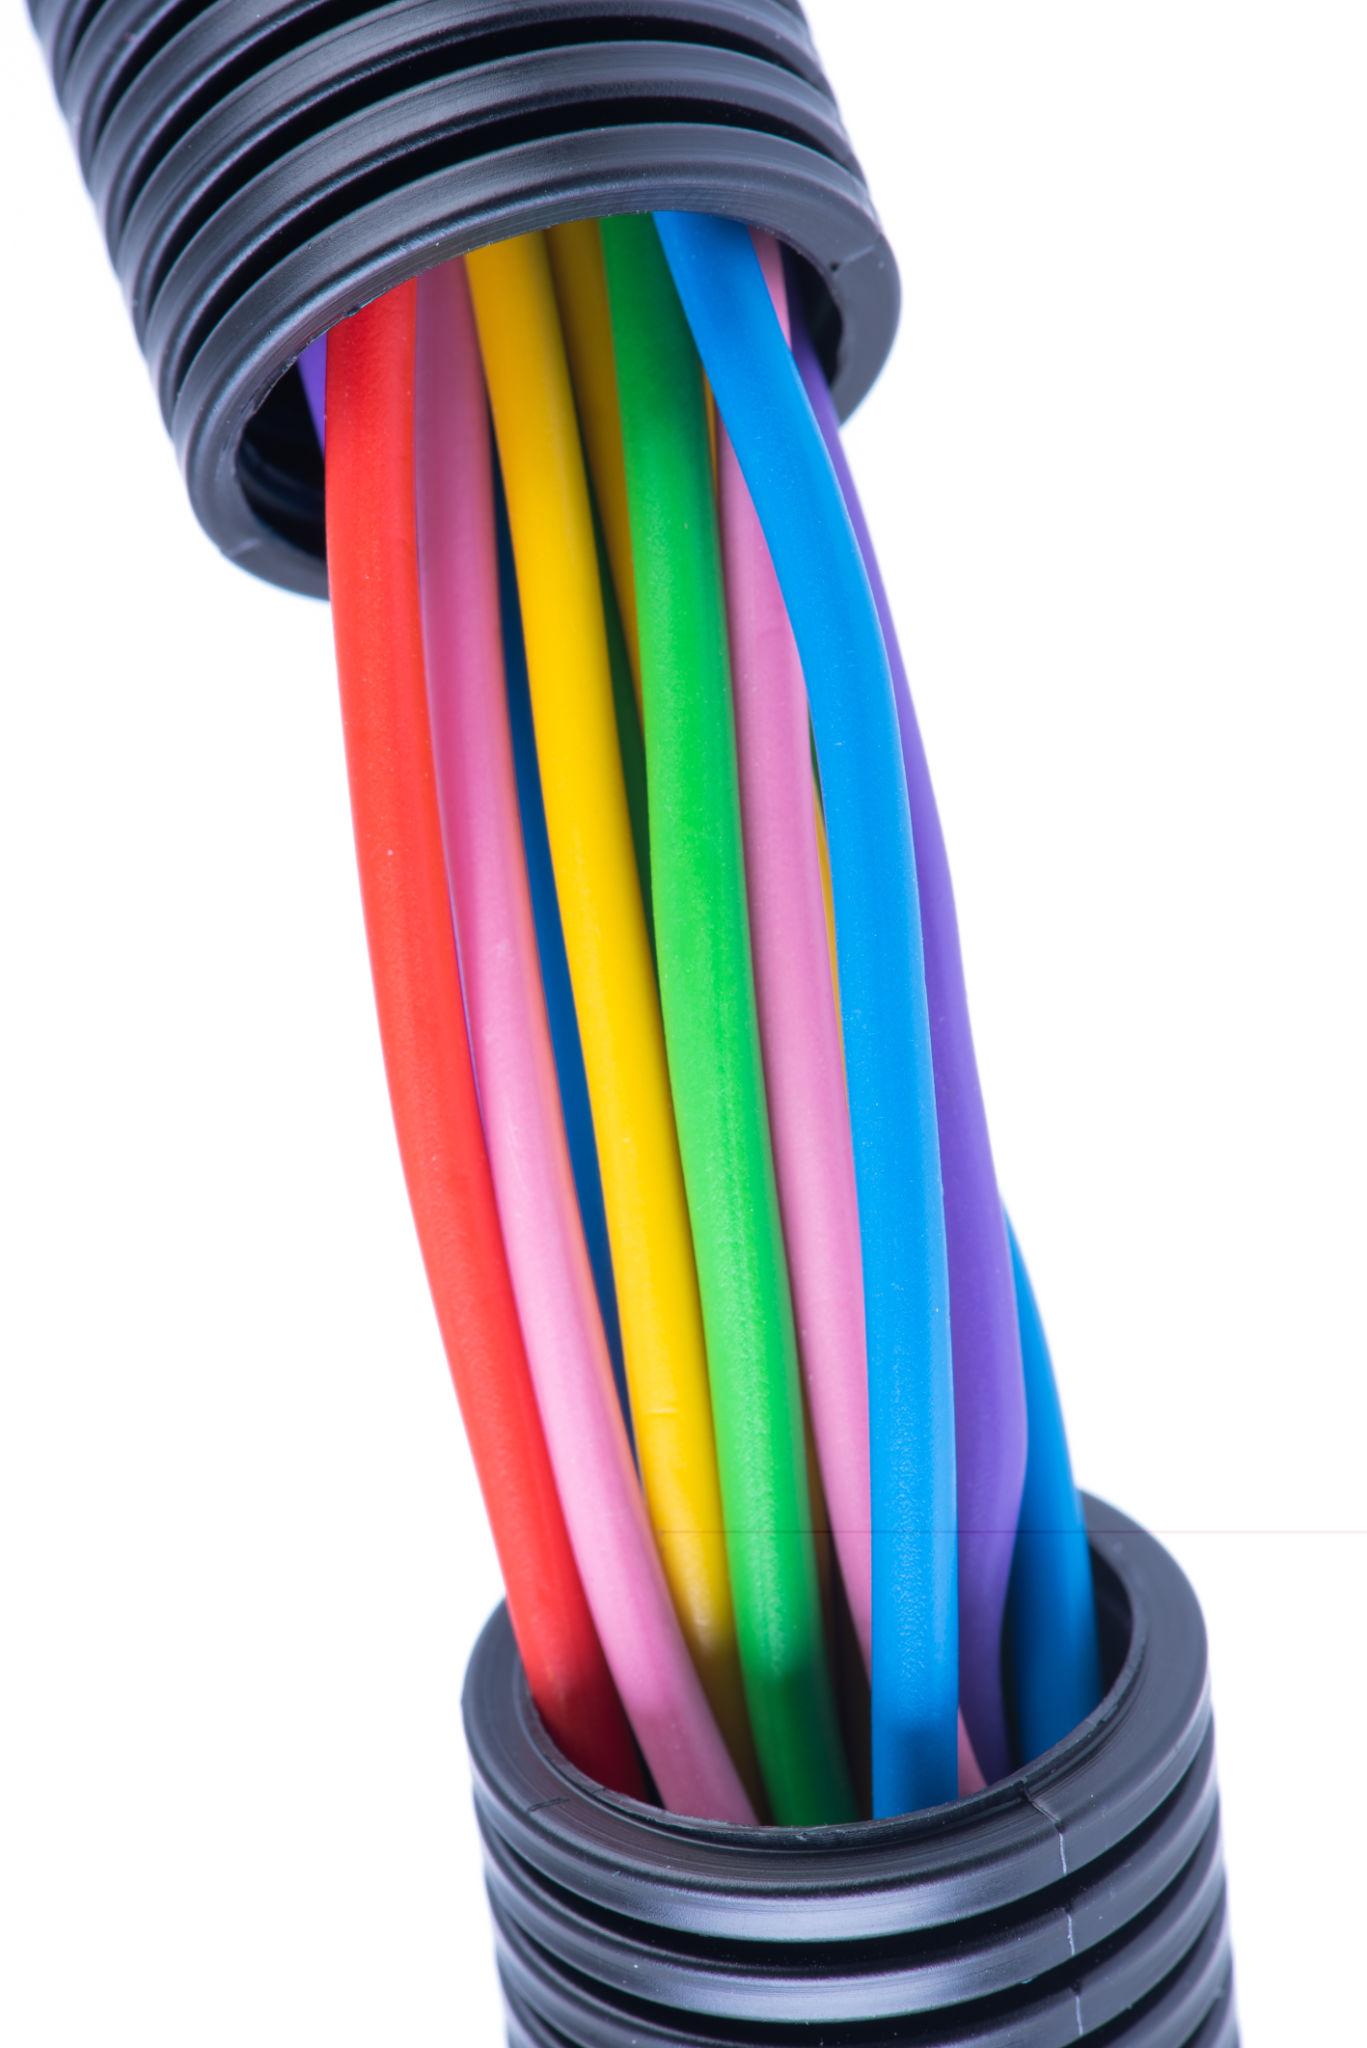
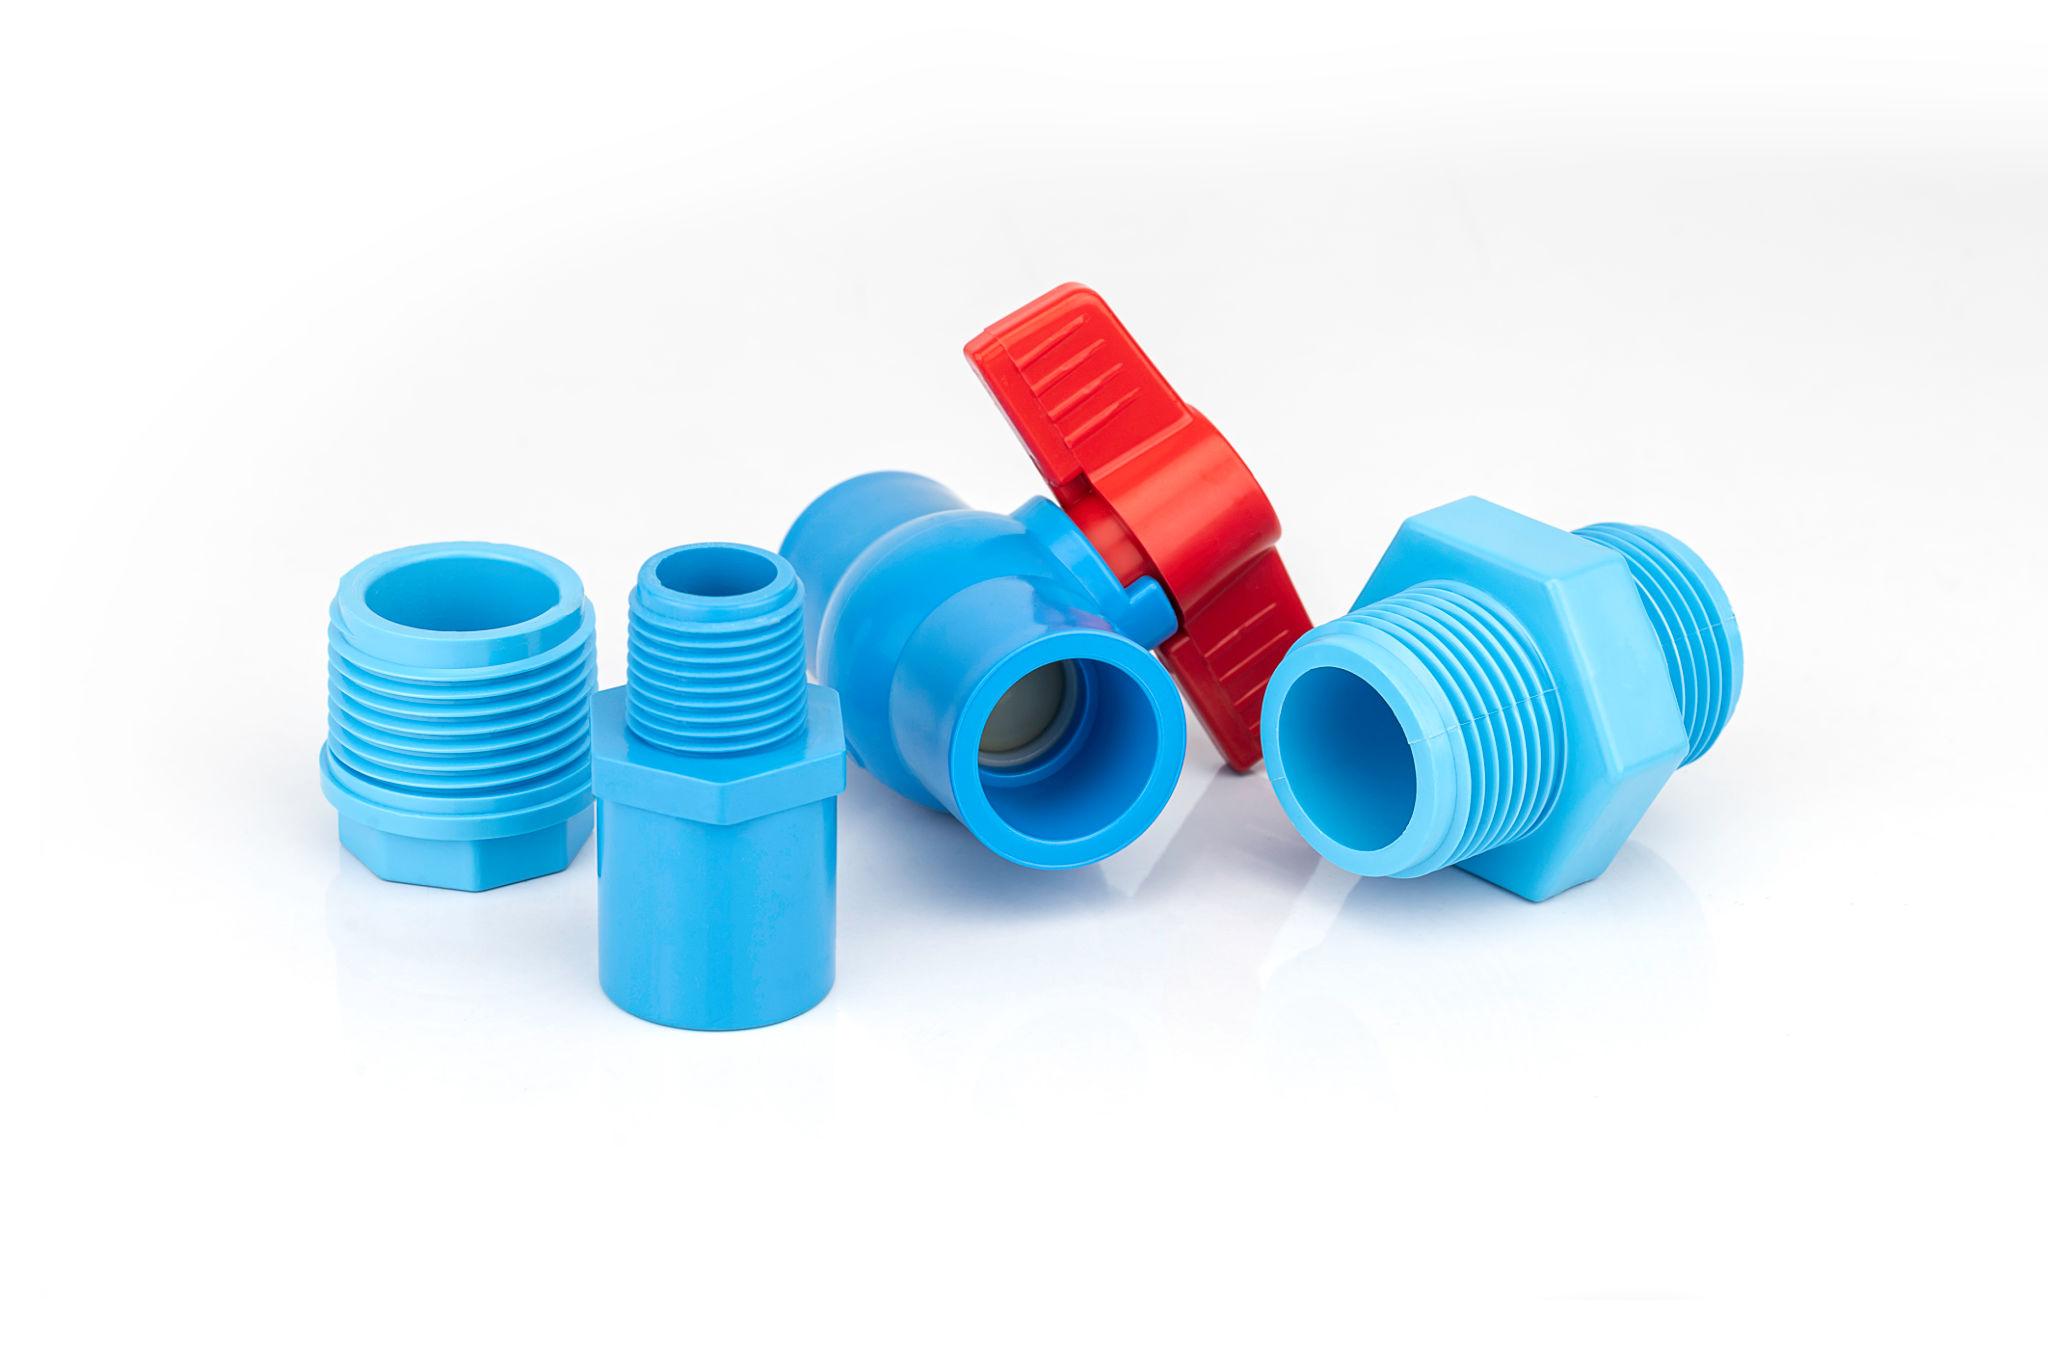
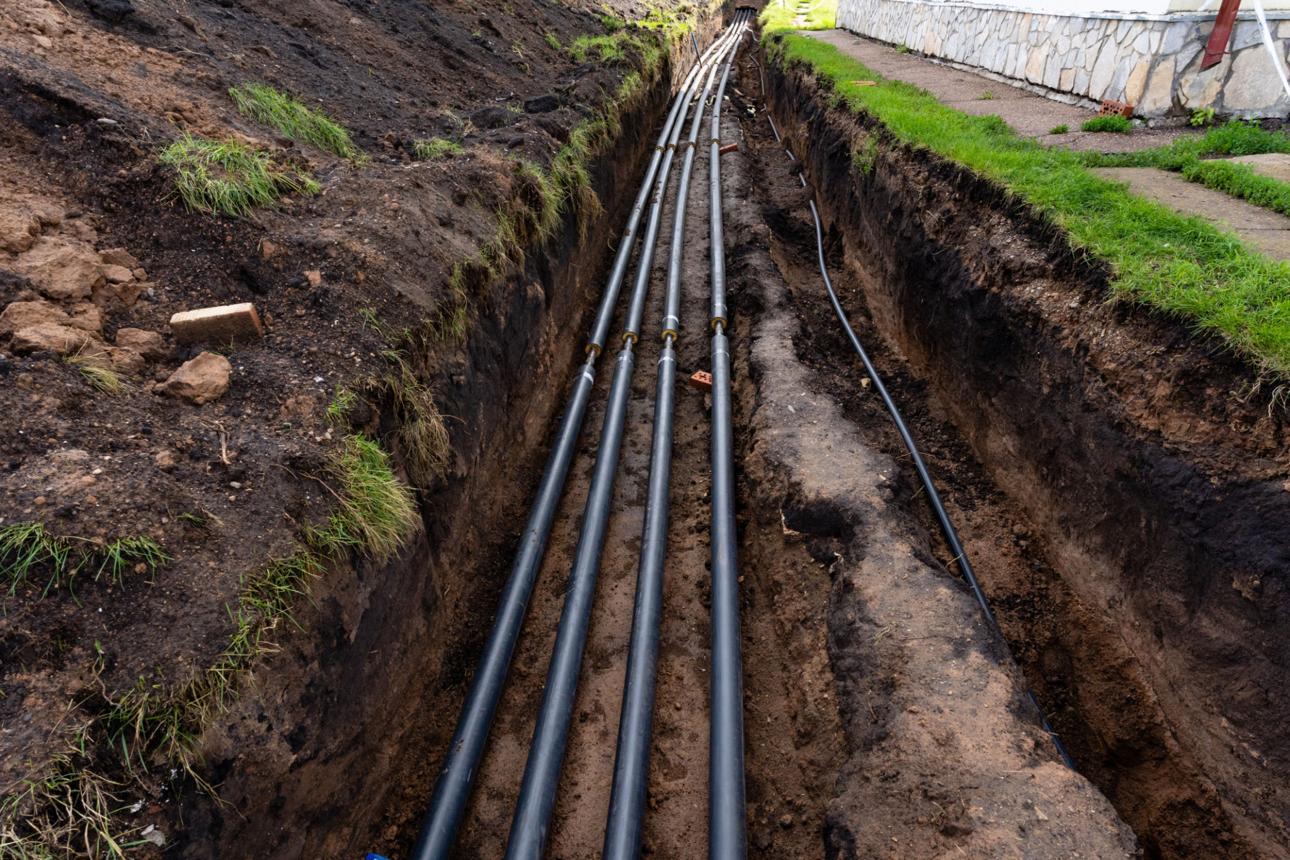

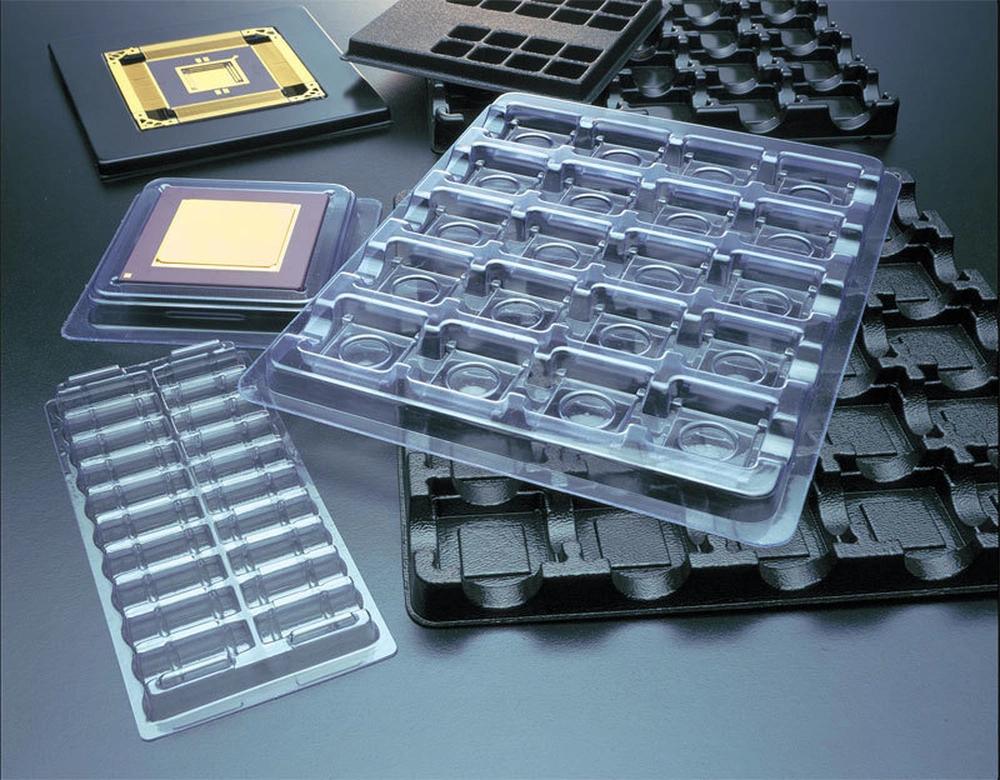
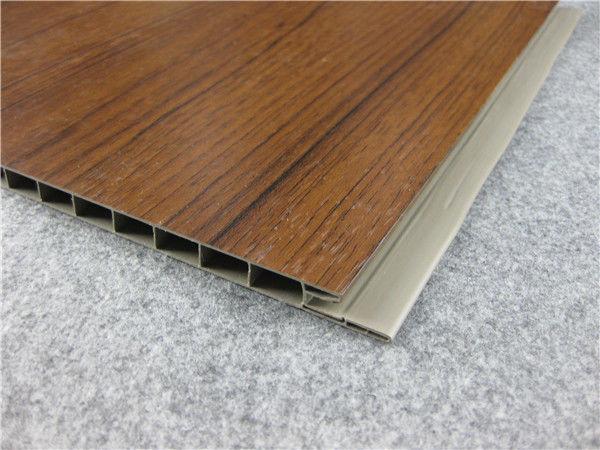
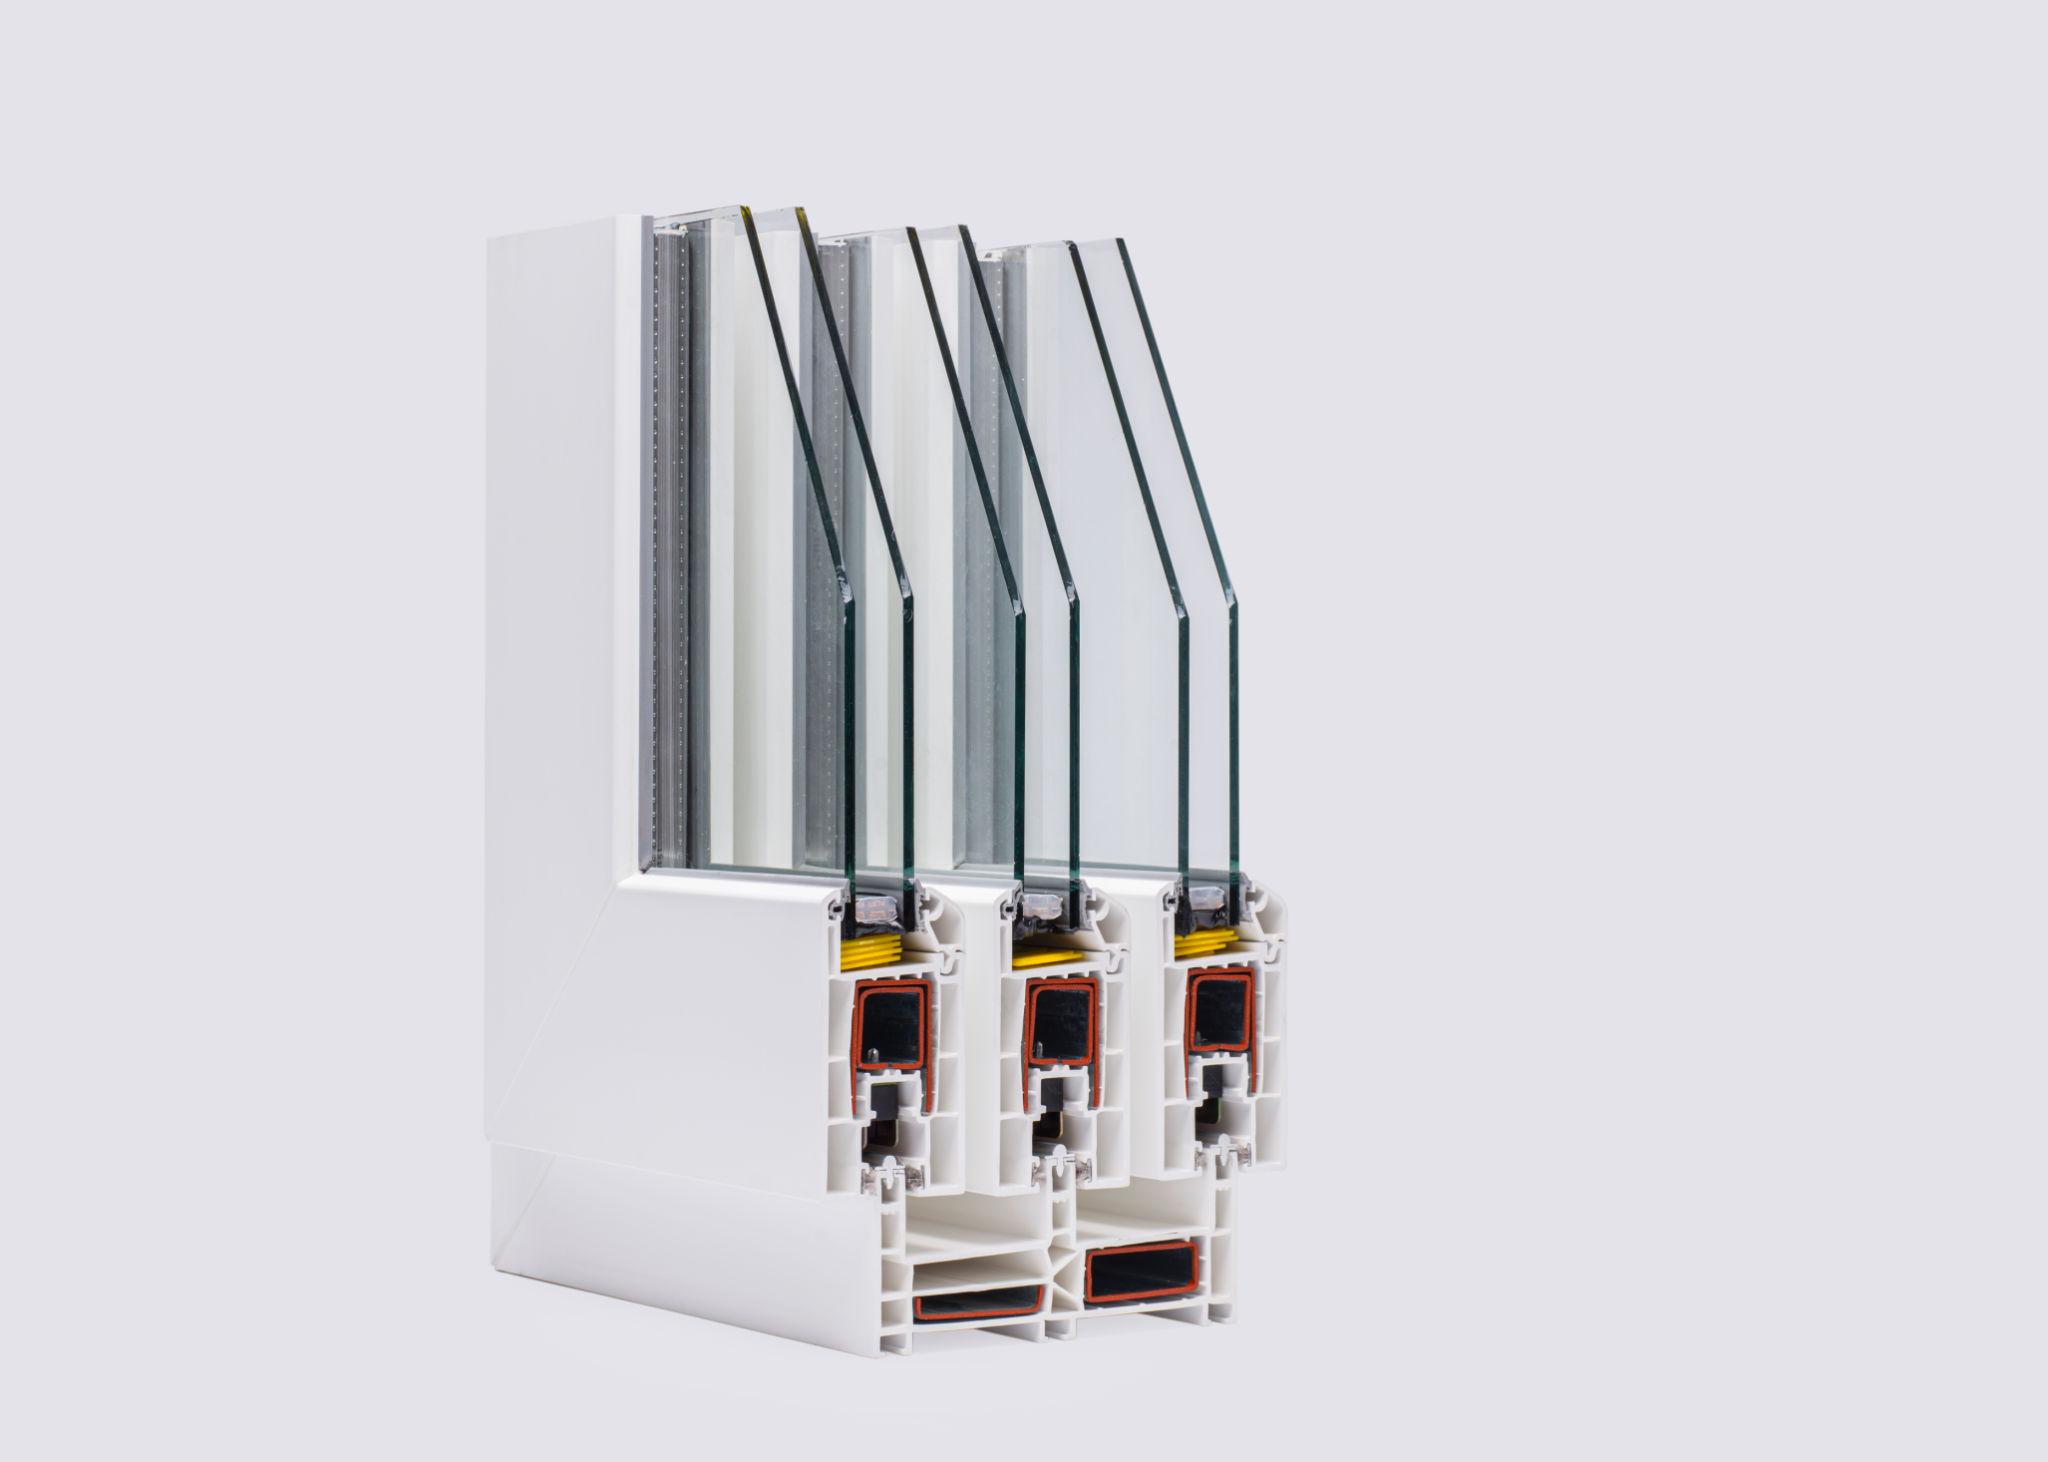
Sayısal veri verilmediğinde bu aile K-değeri ~67 sınıfı olarak konumlanır; bu da proses ve uygulama beklentisini hızlıca tarif eder.
Profil, boru ve kompaund tarafında proses davranışı, tedarik sürekliliği ve standardizasyon beklentisini birlikte destekler.
Temel teknik özellikler
PVC'de saha kararı yalnızca malzemeye bakılarak verilmez; formülasyon, stabilizatör paketi ve proses sıcaklığı birlikte değerlendirilir.
Aynı aile içinde sert profil ve esnek kablo gibi farklı davranışlar elde edilir.
Bekleme süresi ve kovan (barrel) sıcaklığı kontrolü PVC'de yapısal olarak kritiktir.
Eksik jelasyon, darbe ve basınç performansını doğrudan aşağı çeker.
Dış ortam ve esnek formülasyonlar uzun vadeli performans testleriyle doğrulanmalıdır.
Proses uygunluğu
PVC için proses seçimi kadar proses kontrol disiplini de kritiktir; küçük sapmalar kaliteyi hızla bozabilir.
Extrusion
Profil, boru ve levha hatlarında en karakteristik problem kökleri burada görülür.
Uygunluk: Çok yüksek
Profile
Yüzey kalitesi, çıkış kararlılığı ve dış ortam performansı birlikte değerlendirilmelidir.
Uygunluk: Çok yüksek
Cable / Flexible
Plastifiyan seçimi ve migrasyon riski, esnek PVC'de ayrı bir karar ekseni oluşturur.
Uygunluk: Yüksek
Merkezi TDS katalog akışı
PVC vitrini problem merkeziyle uyumlu kuruldu. TDS tarafı, ileride ürün ve formülasyon bazında genişletilecek şekilde mevcut katalog mimarisine bağlı kalır.
PVC teknik veri alanı
Merkezi TDS katalog akışını aynı yapıda koruyun ve ileride eklenecek PVC kayıtlarını aynı rotaya alın.
TDS kataloğunu açÖne çıkan problemlere geç
Yüzey kırışması, jelasyon, dalgalanma ve migrasyon gibi problem eksenleri problem merkezine doğrudan bağlanır.
Problem akışına gitÜrün ve TDS bağları
Sayfa, gelecekteki PVC TDS kayıtları ve ürün referanslarıyla genişletilecek mevcut mimariyi korur.
İlişkili problemi görBu vitrinde öne çıkan problem katmanı ile veri havuzu ayrımı korunur; TDS ve ürün referansları aynı ilişki modeline bağlı kalır.
Mühendislik notları
PVC seçiminde ilk soru yalnızca “hangi grade” değil, “hangi formülasyon ve hangi proses penceresi” olmalıdır.
Renk, koku, amper ve çıkış aynı anda oynuyorsa
Bu tablo çoğu zaman lubrikasyon dengesizliği, dar termal pencere veya bozuk jelasyonla birlikte okunmalıdır.
Sert (rigid) ve esnek (flexible) PVC aynı şekilde yorumlanmamalıdır
Sert PVC'de jelasyon ve boyutsal kalite, esnek PVC'de ise migrasyon ve uzun vadeli esneklik daha belirleyicidir.
Karar netleştirme notları
Bu PVC sınıfı, kontrollü proses ve depolama ile stabil üretim hedefleyen ekipler için daha net konumlanır; özellikle K-değeri ~67 sınıfı okuması seçimi hızlandırır.
Stabil proses davranışı, geniş uygulama uyumu ve standardizasyon
Profil, boru ve kompaund uygulamalarında tekrarlanabilir proses cevabı, tedarik sürekliliği ve standardizasyon ihtiyacı varsa bu aile güçlü bir başlangıç noktası sunar.
Kontrol seviyesi veya saflık beklentisi uyuşmuyorsa
Sıkı güvenlik ve proses kontrolü sağlanamıyorsa, düşük toz veya özel saflık isteyen spesifik uygulamalar hedefleniyorsa ya da ürün yüksek sıcaklığa maruz kalacaksa ek değerlendirme gerekir.
Bu Malzeme ile İlgili Problemler
Seçilen 6 problem, mevcut problem merkezi akışına doğrudan bağlanır ve PVC vitrini için tekrar etmeyen çekirdek seti temsil eder.
yüzey kusuru
yüksek
Yüzey kırışması / eriyik kırılması
Belirti: Ekstrüdat yüzeyinde ince, mat ve zımpara benzeri çizgiler (ridges) oluşur.
Neden: Kalıp (die) çıkışında kritik kayma gerilmesi aşılır ve duvar-eriyik arayüzünde yapış-kay (stick-slip) başlar.
Etki: Yüzey parlaklığı düşer, görünüm bozulur ve kalite reddi riski artar.
Problem detayını inceleyin
mekanik sorun
kritik
Eksik jelasyon
Belirti: Darbe test sonuçları düşer, kesitte primer tane veya erimemiş tanecik görünür.
Neden: Yetersiz ısı ve kayma (shear), PVC tanelerinin sürekli bir moleküler ağa dönüşmesini engeller.
Etki: Mekanik bütünlük hedefin altına iner ve parça basınç altında erken kırılabilir.
Problem detayını inceleyin
proses kararsızlığı
yüksek
Dalgalanma
Belirti: Motor yuku, basinç, output ve et kalinligi cevrimsel olarak dalgalanir.
Neden: Lubrikasyon dengesizliği katı taşıma (solids conveying) ve füzyon kararlılığını bozar.
Etki: Boyutsal kontrol zayıflar, hurda artar ve tahrik sistemi daha çok yorulur.
Problem detayını inceleyin
termal bozunma sorunu
kritik
Termal renk değişimi
Belirti: Eriyik rengi sarı-kahverengi-siyah yönüne kayar; asidik koku, yanık ve koyu çizgi eşlik edebilir.
Neden: Sıcaklık veya bekleme süresi stabilizatör penceresini aşar ve dehidroklorinasyon tetiklenir.
Etki: Ürün hurdaya düşer, ekipman korozyon riski artar ve güvenlik uyarı seviyesi yükselir.
Problem detayını inceleyin
kimyasal / formülasyon sorunu
yüksek
Plastikleştirici göçü
Belirti: Yüzey zamanla yağlı, yapışkan veya toz toplayan bir hâl alır.
Neden: Düşük molekül ağırlıklı veya uyumsuz plastifiyan PVC matristen dışarı göç eder.
Etki: Esneklik kaybı, yüzey bozulması ve temaslı parçalarda uyumluluk sorunu oluşur.
Problem detayını inceleyin
uygulama / uzun vadeli performans sorunu
orta
Tebeşirlenme
Belirti: Dış ortam kullanımında yüzeyde beyaz, tozlu kalıntı ve renk solması görülür.
Neden: UV kaynaklı foto-oksidatif bozunma, TiO2 ve dolgu parçacıklarını yüzeye çıkarır.
Etki: Mimari görünüm bozulur, renk haslığı düşer ve garanti talepleri artabilir.
Problem detayını inceleyinProblem bağlantısı
PVC ile ilgili öne çıkan ve arka plandaki problemleri problem merkezinde malzeme filtresiyle inceleyin.